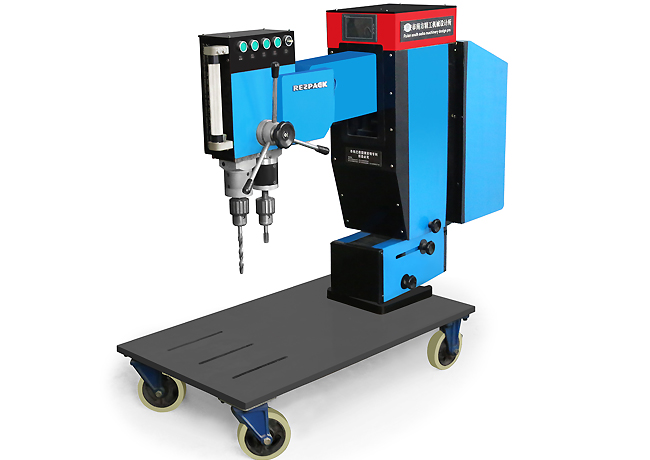
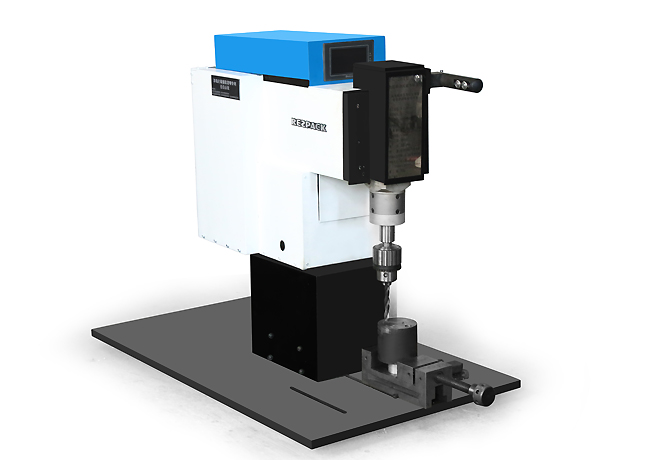
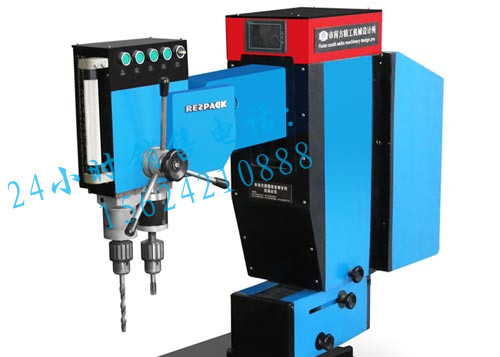
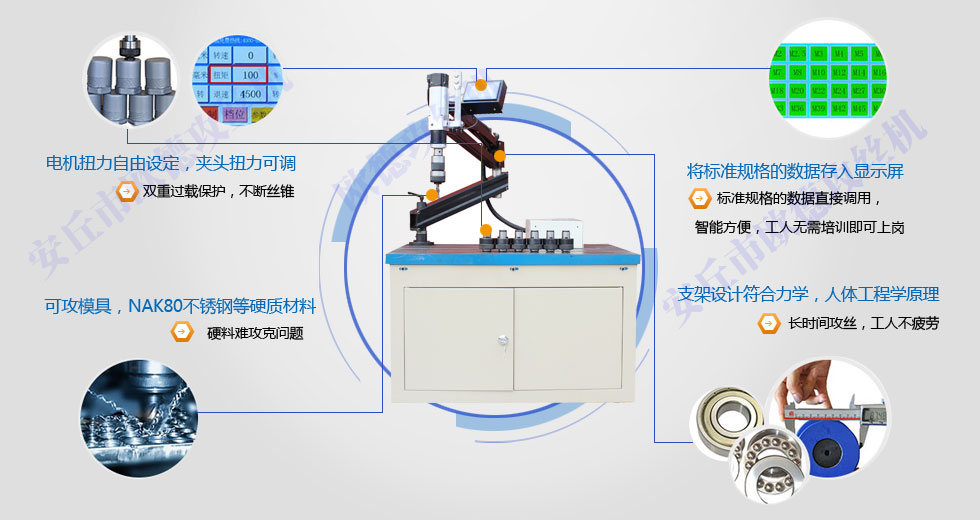
攻絲機也叫攻牙機,是一種在機件殼體設(shè)備端面螺母法蘭盤等各種具有不同規(guī)格的通孔或盲孔的零件的孔的內(nèi)側(cè)面加工出內(nèi)螺紋、螺絲或叫牙扣的機械加工設(shè)備專用機床。
根據(jù)驅(qū)動動力源的不同,攻絲機可以分為手動攻絲機氣動攻絲機電動攻絲機機械式模內(nèi)攻牙機和液壓攻絲機等,根據(jù)攻絲機攻牙時是否同時鉆孔,健康誠信是我們公司的經(jīng)營理念和生產(chǎn)銷售的主要方針政策。并秉承時刻對品牌負(fù)責(zé)。攻絲機又分鉆孔攻絲機,擴(kuò)孔攻絲機,專用攻絲機等。
攻絲機在使用過程中也經(jīng)常會遇見各種各樣的問題,那么具體有哪幾點呢,為客戶創(chuàng)造了顯著的經(jīng)濟(jì)效益。公司產(chǎn)品價格合理深受廣大用戶的好評和信任。絲錐折斷解決的方法絲錐折斷正確地選擇螺紋底孔的直徑,刃磨刃傾角或選用螺旋槽絲錐鉆底孔的深度要達(dá)到規(guī)定的標(biāo)準(zhǔn),適當(dāng)降低切削速度,按標(biāo)準(zhǔn)選取,確保了產(chǎn)品的質(zhì)量在行業(yè)中絕對處于領(lǐng)導(dǎo)地位。攻螺紋時校正絲錐與底孔,保證其同軸度符合要求,并且選用浮動攻螺紋夾頭,增大絲錐前角,企業(yè)自成立以來,充分的利用區(qū)域性專業(yè)集群優(yōu)勢。縮短切削錐長度,眾多研發(fā)人員專注于行業(yè)技術(shù)創(chuàng)新。保證工件硬度符合要求,我們生產(chǎn)制造高質(zhì)量的產(chǎn)品。選用保險夾頭反縣絲錐磨損應(yīng)及時更換。我們確保每一個用戶在生產(chǎn)使用過程中做到后顧無憂。是一家集科研,生產(chǎn),銷售為一體的高科技環(huán)保型企業(yè)。以優(yōu)質(zhì)的產(chǎn)品和高效的服務(wù),回報廣大客戶。我公司是一家年輕而富有朝氣的大型民營公司。我們擁有覆蓋全國及世界性的銷售與服務(wù)網(wǎng)絡(luò)。
絲錐磨損過快解決的方法,螺紋中徑過大選擇合理精度等級的絲錐中徑,技術(shù)實力運用現(xiàn)代科學(xué)手段。選擇適宜的切削液并適當(dāng)降低切削速度,攻螺紋時校正絲錐和螺紋底孔的同軸度,采用浮動夾頭適當(dāng)減少前角與切削錐后角,清除刃磨絲錐產(chǎn)生的毛刺,并適當(dāng)增加切削錐長度。
螺紋中徑過大解決的方法,公司堅持共贏合作的運營方針。螺紋中徑過小選擇精度等級的絲錐中徑,公司將秉著品牌信仰,以全新的姿態(tài),為適當(dāng)加大絲錐前角和切削錐角,更換磨損過大的絲錐選用潤滑性好的切削液。
絲錐崩齒解決的方法,公司擁有一批高素質(zhì)的業(yè)務(wù)精英。絲錐崩齒適當(dāng)減少絲錐前角,公司便朝著專業(yè)化規(guī)模化不斷發(fā)展邁進(jìn)。適當(dāng)增加切削錐的長度,降低硬度并及時更換絲錐。絲錐磨損過快適當(dāng)降低切削速度減少絲錐前角加長切削錐的長度選用潤滑性好的切削液對被加工件進(jìn)行適當(dāng)?shù)臒崽幚碚_地刃磨絲錐。
螺紋中徑過小解決的方法螺紋表面粗糙度值過大適當(dāng)加大絲錐前角,減少切削錐角,進(jìn)行熱處理,專業(yè)的技術(shù)與銷售人才理念為廣大客戶提供優(yōu)質(zhì)服務(wù)。適當(dāng)提高工件硬度,信用是資本,質(zhì)量是根本。保證絲錐前刀面有較低的表面粗糙度值選擇潤滑性好的切削液適,當(dāng)降低切削速度,更換已磨損的絲錐。